一、产品概述
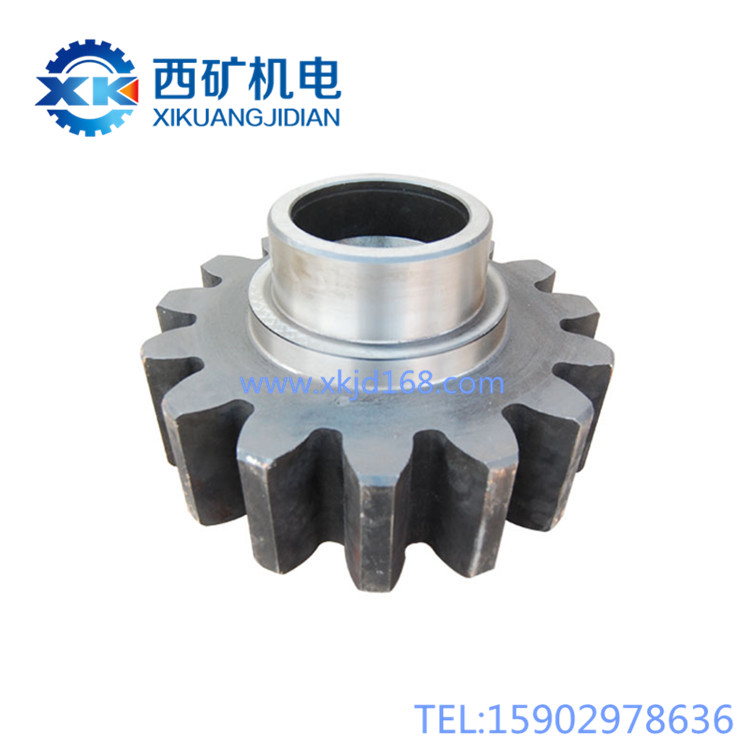
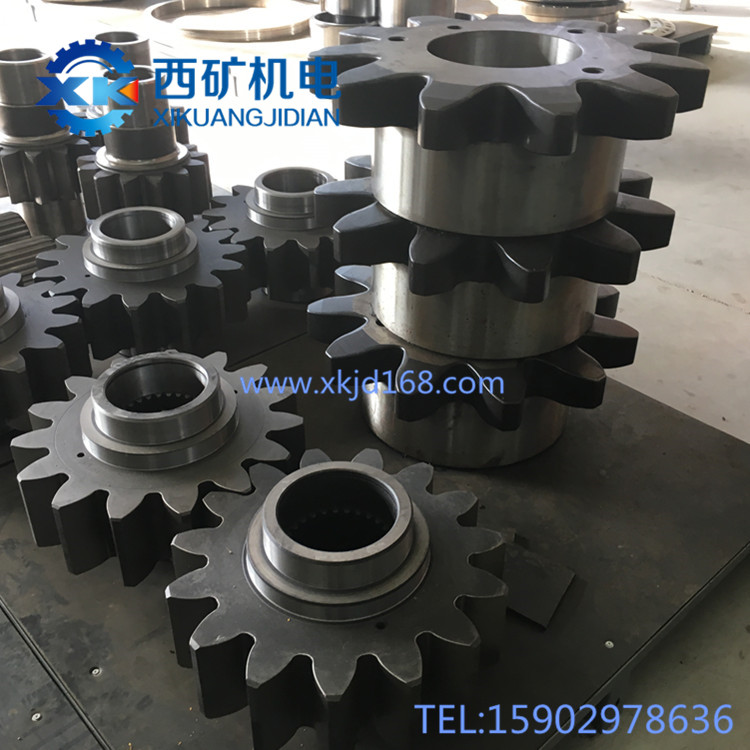
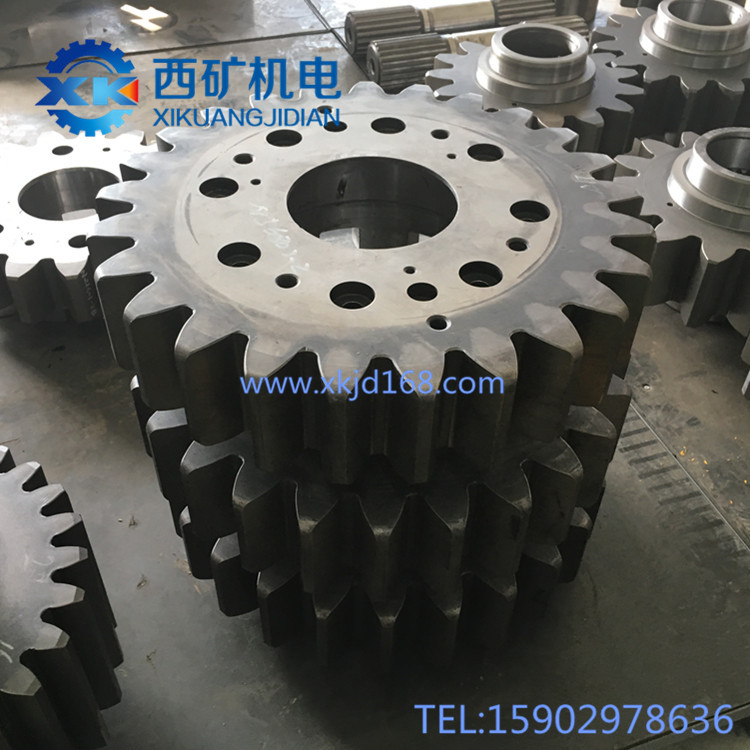
采煤机行走轮是采煤机行走机构与刮板运输机之间的“动力传递齿轮”,相当于采煤机的“越野轮胎”。它安装在行走减速箱的输出端,主要作用是将行走减速机构输出的扭矩,通过与运输机上的销排(又称销轨或齿条)啮合,转化为采煤机沿工作面的前后移动。(可以这样理解:如果把运输机上的销排看作一条铺在工作面上的“齿条轨道”,那么行走轮就是在这条齿轨上行走的“齿轮”。当行走驱动装置带动行走轮旋转时,行走轮的轮齿依次啮入销排的齿槽,推动采煤机沿运输机正向或反向平稳移动)。本产品采用高强度合金钢整体锻造或铸造,齿面经深层渗碳淬火处理,具有极高的耐磨性和抗冲击能力,完全适应采煤机井下重载、频繁换向和冲击振动等恶劣工况。
二、核心特点
1. 高强度材质,耐磨抗断:行走轮采用优质合金结构钢制造,齿面经渗碳淬火处理,形成“外硬内韧”的梯度结构——表面硬度高、耐磨损,芯部韧性好、抗冲击。这种特性使其在长时间与大负载啮合时,不易出现断齿、崩块或过快磨损。
2. 精确齿形啮合,传动平稳:齿形采用专门为矿山设备设计的销轨啮合曲线,与标准销排精确配合。啮合过程中冲击振动小、传动效率高,能有效减少采煤机行走时的脉动和晃动,保证机器平稳行走。
3. 整体式结构,坚固耐用:行走轮通常采用整体锻造或铸造毛坯,经数控加工一体成型。内部花键孔或平键槽与减速机构输出轴紧密连接,可传递巨大扭矩而不松动。
4. 自清洁设计,减少积料:齿根及侧面结构有利于在旋转啮合过程中自动排除煤粉和细小颗粒物,降低因积料造成的早期磨损或啮合卡滞风险。
5. 标准化互换接口:行走轮的内孔花键规格、安装止口尺寸严格按照行业标准设计,可适配多款主流采煤机机型,拆装更换方便,能显著缩短井下停机时间。
三、工作原理简述
行走轮的工作方式很直观,它的“牙齿”循环参与啮合与脱开的过程,就如同一个人手脚并用地攀爬软梯——每一只手(行走轮的每一个齿)依次握住梯子的一级横杆(销排的每个齿槽),用力将自己(采煤机)向上或向下拉动。行走减速机构带动行走轮连续旋转,行走轮的轮齿依次进入销排的齿槽进行啮合,产生向前或向后的推动力。当前一个轮齿即将脱离销排齿槽时,后一个轮齿已提前进入啮合,保证动力传递的连续性。通过控制行走电机的转向,采煤机便可在运输机上实现正向割煤和反向清浮煤的双向行走。
四、主要功能
动力转换:将行走减速机构输出的旋转动力,通过与销排啮合转化为采煤机沿运输机的直线运动。
牵引行走:提供采煤机在工作面双向行走所需的牵引力,驱动整机及电缆拖移装置同步移动。
承载支撑:与导向滑靴配合,承担采煤机部分重量,并将截割反力和机身侧向力传递至运输机。
定位导向:通过与销排的精确啮合,确保采煤机沿工作面准确、平稳地行走,防止机身跑偏。
五、安装与使用说明
安装/更换前准备:
1. 安全措施:更换行走轮必须在采煤机完全停机、隔离开关闭锁并验电、确认机身处于稳定位置(如水平段或已设机械防滑措施)后进行。严禁在斜坡段进行拆装,严防机身滑移伤人。
2. 检查确认:将新行走轮吊至安装位置附近,核对花键孔规格、齿数是否与原轮一致。检查齿面有无运输磕碰损伤、花键孔有无毛刺或锈蚀。检查配套行走轮轴承、密封件及紧固螺栓是否齐全完好。
3. 清理工作:彻底清理减速箱输出轴上的油污、铁锈及旧润滑脂。用锉刀或油石修整输出轴花键上的轻微碰伤和毛刺,确保新轮安装顺畅。清理销排啮合段内的积煤和杂物,为后续试运行提供良好环境。
4. 工具准备:准备专用拉拔器或液压拆装工具、力矩扳手、铜棒及润滑脂。
安装步骤:
1. 涂抹防卡剂:在减速箱输出轴花键和行走轮花键孔内,均匀涂抹二硫化钼润滑脂或耐高温防卡膏。这道工序必须到位,否则下次拆卸时花键锈死,将极度困难。
2. 对位推入:将行走轮水平吊起,对准输出轴花键,缓慢推入。若阻力较大,可用铜棒轻敲行走轮端面四周,同时微微转动行走轮使花键对正。严禁用大锤猛砸,以免损坏轴承或使齿轮箱内部零件受冲击损伤。
3. 安装紧固件:装入端面压盖或锁紧螺母,按照规定的顺序和力矩分次均匀紧固。防松垫圈或开口销必须安装到位,禁止重复使用旧的防松元件。
4. 轴承与密封:若行走轮总成包含轴承座,安装时需注意密封件的正确方向,确保其能阻挡外部煤泥,同时不阻碍内部润滑脂溢出。
5. 试运转:安装完成后,空载状态下慢速点动采煤机行走,观察行走轮与销排的啮合是否平顺、有无卡滞或异响。确认无问题后,再低速往返行走一段距离,进一步验证啮合状态。
六、重要注意事项(安全与维护)
安全操作红线(严禁行为):
1. 严禁在啮合异常时强行使用:行走轮与销排啮合间隙过大、脱齿、啃轨或发出周期性撞击声时,必须立即停机排查。强行使用将导致行走轮断齿或销排损坏,极有可能引发采煤机机身剧烈振动甚至掉道事故。
2. 严禁新旧混搭使用:若采煤机使用双行走轮驱动,当一侧行走轮磨损严重需要更换时,另一侧也需一并更换。新旧行走轮因磨损程度不同,啮合节圆直径出现差异,会导致双侧受力不均、行走跑偏,加剧新轮和销排的磨损。
3. 严禁忽视销排工况:行走轮的使用寿命与销排状态直接相关。若销排已严重磨损、断裂或错位,必须修复或更换后方可安装新行走轮。用新轮去匹配已损坏的销排,新轮齿面会迅速受损。
4. 严禁在斜坡上无辅助制动时拆装:拆装行走轮会解除行走部的部分约束,任何情况下都必须在机身稳固、有可靠机械制动或防滑措施的条件下操作。
日常维护与保养:
1. 每班外观检查:作业前观察行走轮齿面有无明显断齿、裂纹、压溃或剧烈磨损。通过观察齿面磨损形态,可判断行走机构是否存在对中或润滑问题。
2. 润滑油脂补充:行走轮轴承(若为独立润滑腔)应按规定周期加注润滑脂。良好的润滑能减少轴承磨损,防止因轴承间隙过大导致行走轮偏摆。
3. 啮合间隙监测:定期测量行走轮齿面与销排齿面的啮合间隙或磨损量。当行走轮齿厚磨损量达到规定极限值,或因磨损导致行走时剧烈冲击振动时,必须及时更换。
4. 清洁与防锈:清理行走轮齿根部和侧面堆积的硬煤、矸石粉和油泥。长期停用前,应在齿面涂抹防锈油脂,防止锈蚀。
5. 连接紧固检查:利用检修时间,检查行走轮的固定螺栓或锁紧螺母有无松动,防松标记是否错位。发现松动必须按标准力矩重新紧固。
日常巡检要点:
看:轮齿有无断齿、裂纹、齿面有无压溃麻点。密封处有无明显漏油。
听:采煤机行走时,行走轮与销排啮合处有无周期性的“咯噔”撞击声或尖锐摩擦声。
感:采煤机行走时机身有无异常抖动、偏摆或跑偏感。
测:用专用卡板或量具,定期检查齿厚磨损量,预估剩余使用寿命。
七、常见故障简易判断
1. 故障现象:行走时出现周期性撞击声
可能原因:行走轮个别轮齿断裂;销排某节距处严重磨损或有断裂缺口;行走轮轴承损坏导致转动偏摆。
应对:立即停机,沿工作面逐段检查销排状况,同时检查行走轮齿面完整性。断齿时必须更换行走轮。
2. 故障现象:采煤机行走跑偏或一侧行走无力
可能原因:两侧行走轮磨损程度差异过大(直径不一致);一侧行走轮花键连接松动打滑;该侧导向滑靴严重磨损导致行走轮与销排啮合中心线偏移。
应对:检查两侧行走轮磨损量和花键配合间隙,检查导向滑靴磨损情况,同步更换或修复。
3. 故障现象:行走轮齿面快速磨损或齿顶磨尖
可能原因:销排状态差(如节距误差大、错口、严重磨损),导致行走轮啮合时受力异常;行走轮材质或热处理硬度不足;润滑不良造成轴承卡滞,产生滑动摩擦。
应对:检查并修复销排;核查行走轮是否为正品合格件;检查行走轮轴承并加注润滑脂。
4. 故障现象:行走轮与销排出现啃齿或脱轨
可能原因:导向滑靴磨损超限或断裂,失去导向功能;采煤机机身倾斜过大;销排连接处错位断口。
应对:立即停机检查导向滑靴和销排,这是采煤机掉道的重大前兆隐患,必须消除后方可继续使用。
总结:采煤机行走轮是采煤机沿工作面行走的直接执行部件,它的工作状态与销排、导向滑靴密不可分。保持行走轮与销排的良好啮合、定期检查齿面磨损和轴承润滑、发现断齿或磨损超限及时更换,是保障采煤机安全平稳行走的核心要点。严禁在销排损坏的情况下强行使用新行走轮,务必坚持三者(行走轮、销排、导向滑靴)协同维护,才能确保整个行走系统持久耐用、可靠安全。
西安西矿机电有限公司简称西矿机电,是专业生产和销售各型号采煤机配件、机械件、电控元件、液压件的企业,并为用户提供截齿、齿套、齿座、进口轴承、密封件、标准件等配套产品。公司可根据客户需求对煤矿机械与电气设备进行维修、改造和技术服务。我们是为煤矿兄弟单位服务的企业,我们承诺以最少的时间发货,为客户提供需求的产品,保证煤矿的连续生产。同时我们拥有从事采煤机行业多年的技术服务团队,时刻准备着为你解决煤矿综采设备运行中得一切故障,愿通过我们的努力,以可靠的产品、优质的服务、诚信务实的工作作风,赢得广大用户的信赖。热忱欢迎各位同仁莅临指导工作、洽谈业务。
24小时联系电话:15902978636 邮箱:3120683309@qq.com
固话传真:029-63635899 网址:http://www.xkjd168.com